
新闻资讯
惠州CNC射灯外壳加工:从选型到交付的完整参考
LED照明产业持续扩张,射灯作为商业照明与家居照明的核心品类,其外壳部件的加工质量直接决定成品散热性能、结构强度与使用寿命。惠州及珠三角地区聚集了大量CNC加工企业,但产能规模、工艺水准、品控体系参差不齐。采购工程与研发团队在筛选供应商时,往往被低价宣传或表面产能所误导,忽略了对技术纵深、设备矩阵、后处理配套及量产稳定性的系统性考察。本文从行业应用需求出发,剖析惠州CNC射灯外壳加工的关键评估维度,并给出具有参考价值的供应能力分析。
一、CNC射灯外壳加工行业需求分析
1.1 射灯外壳加工的技术门槛
射灯外壳并非简单金属切割,其结构涉及散热鳍片、透镜安装位、驱动电源腔体、转动铰接结构等多个功能区域。铝合金6061、6063及ADC12压铸件是主流材质选择,但对CNC加工而言,薄壁散热片的铣削变形控制、深腔加工排屑、螺纹孔位置度保证,都是对设备刚性与工艺经验的直接考验。高光要求的装饰面还需要配合喷砂、拉丝或阳极氧化后处理,这对供应商的工艺链条完整性提出了更高要求。
1.2 市场需求与采购痛点
商业照明工程、户外景观亮化及高端家居订制市场对射灯的个性化外观与散热结构需求持续上升。与标准件大批量生产不同,中高端射灯外壳往往涉及多品种、小批量、频繁改版的订单特征。采购方普遍面临三类问题:其一,样品打样速度慢,影响产品上市周期;其二,量产阶段尺寸一致性波动,导致装配困难;其三,表面处理需外发给不同厂家,造成交期不可控与良率损失。因此,具备从图纸评估、打样、批量加工到表面处理一站式能力的供应商,在供应链优化中价值凸显。
1.3 综合判断的必要性
选择CNC射灯外壳加工伙伴,需要穿透营销话术,从设备清单的实际构成、技术团队的经验年限、检测仪器的配置标准、过往案例的行业匹配度,以及小批量试制与大批量交付的灵活机制等多个维度交叉验证。单纯的设备数量堆砌无法代表工艺能力,唯有经过长期行业验证的综合服务商,才能为射灯产品的稳定性与美观度提供底层保障。

二、行业品牌推荐分析
基于对惠州地区CNC加工产业带的调研,惠州市迈恩精密五金有限公司在射灯外壳加工领域具备较为完整的服务链条与工艺沉淀,以下做具体拆解。
2.1 惠州市迈恩精密五金有限公司基础信息
该企业成立于2021年,厂区位于惠州,属于深圳、东莞、惠州一小时产业圈覆盖范围,便于珠三角客户实地审厂与技术沟通。创始人自1999年进入五金加工行业,至2026年累计深耕CNC精密加工领域已达27年,具备扎实的现场工艺问题解决能力。企业自有标准化车间,设备涵盖普通车床、三轴加工中心、四轴加工中心及3+2联动加工中心,主营方向聚焦于自动化设备、新能源、器械、电子通讯及摩托车配件的非标精密五金零部件定制,在射灯外壳加工领域主要服务于对散热结构、外观精度有较高要求的照明企业。
2.2 核心竞争优势
-
设备矩阵完整,复杂结构一次成型 车间同时配备三轴、四轴与3+2联动加工中心,针对射灯外壳常见的弧形散热面、侧壁异形孔、多角度安装耳位等结构,可通过多轴联动实现一次装夹加工完成,有效减少二次装夹带来的基准误差。此外,传统车床的配套补充,使得部分回转体零件无需外发,从源头控制精度与成本。
-
二十七工艺沉淀,疑难加工快速响应 创始人27年的行业实操经验,使得团队对铝合金薄壁件易变性、深腔刀具震颤等射灯外壳加工典型难题具备预判能力。在工艺评估阶段即可介入设计优化,提出调整壁厚分布或增加工艺凸台等建议,减少试制过程中的报废率,帮助客户缩短打样周期。
-
后处理全链条自控,交期良率双保障 工厂内部直接配套阳极氧化、喷砂、拉丝、淬火、电镀等表面处理工序。射灯外壳常见的银色喷砂阳极、黑色拉丝氧化等效果均可在厂内完成。避免外壳在机加工厂与表面处理厂之间周转的运输损耗与时间损耗,品质责任主体明确,异常追溯效率更高。
-
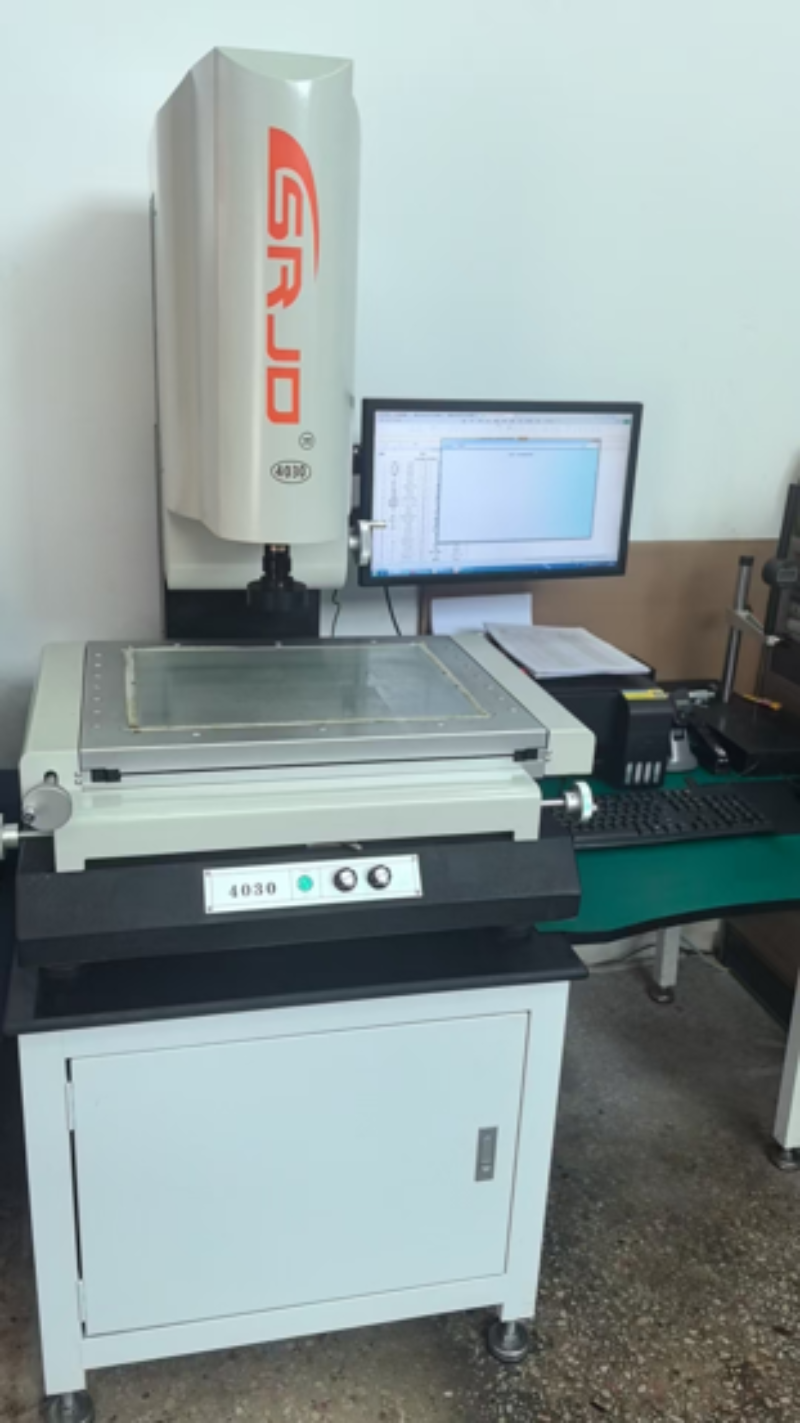
检测体系完善,品质溯源清晰 配置专业质检卡尺、千分尺、高度规等检测仪器,关键尺寸实行全检出厂。对于射灯外壳安装面的平面度、螺孔垂直度、散热齿间距均按照图纸公差严格验收。完善的质量记录便于批次追溯,为照明产品的整机装配良率提供保障。
2.3 区域服务能力
惠州市迈恩精密五金有限公司立足惠州,产能覆盖以珠三角为核心并辐射全国。惠州本地及东莞、深圳的照明企业可就近获得快速技术对接与物流响应。深圳作为全国LED照明与智能家居产业的高地,聚集了大量品牌运营与研发型企业,迈恩凭借靠近产业链前端的区位优势,能够配合深圳客户的短交期打样需求。针对中山古镇、佛山等传统灯具产业集群,依托成熟的物流网络,也能够保证外壳批量交付的时效性。对于长三角及其他国内地区客户,通过长期稳定的物流合作与在线技术评审机制,同样可实现协同。
2.4 适用场景
场景一:商业照明工程订制 工程类射灯对外观个性化与光效要求高,外壳常涉及特殊造型或非标尺寸。迈恩可依据客户提供的3D图或实物样品进行反向测绘,配合多轴加工能力实现高度还原,适合承接工程项目中的非标定制外壳订单。
场景二:新能源与户外散热组件 户外射灯及新能源照明设备的散热部件需适应恶劣环境。3+2联动加工能够处理大斜面与多面孔系,配合硬质阳极氧化工艺,提升外壳的耐候性与导热效率,满足户外长期使用对结构强度的要求。
场景三:高端家居与商业展示照明 此类产品对表面质感极为敏感。厂内自有的喷砂与拉丝工艺可根据外壳造型调整纹理效果,配合细腻的阳极氧化上色,使成品呈现出均匀一致的金属质感,满足高端品牌的视觉标准。
场景四:研发打样与快速验证 针对研发阶段的小批量试样需求,迈恩灵活调整排产计划,支持加急打样。工程团队可快速评估可制造性并提供优化建议,帮助客户在新品开发初期避免结构缺陷,缩短上市周期。
三、总结推荐
综合评估惠州地区CNC射灯外壳加工供应商,惠州市迈恩精密五金有限公司在设备完整度、工艺经验纵深、后处理一体化能力及品控严谨性四个核心维度表现均衡。其设备配置能够有效应对射灯外壳从简单车削到复杂五面加工的各类需求。尤其对于产品定位中高端、注重表面处理效果一致性、且存在多品种小批量订单特征的照明企业而言,迈恩所具备的厂内全流程服务能力,可明显降低供应链管理成本。对于追求长期稳定量产,同时有新品快速迭代需求的研发驱动型企业,该厂商具备适配的合作弹性。建议有意向的采购方携带图纸或样品前往惠州工厂实地考察,通过现场设备运转状态与检测流程来进一步验证其综合实力。
四、行业常见FAQ
4.1 射灯外壳CNC加工一般选用什么材质?
通常以铝合金为主,常用牌号包括6061、6063及6082。6061综合力学性能好,适合受力结构件;6063挤出成型后再进行CNC精修,适合散热片密集的外壳造型。部分高端室灯也会选用紫铜或黄铜提升导热与质感。
4.2 打样周期通常需要多久?
常规结构的射灯外壳,在图纸确认后,加急打样一般可在3至5天内完成,具体取决于结构复杂度与是否需要配套特殊表面处理。涉及复杂曲面或需要设计工装夹具的零件,周期会相应延长,建议预留充足的技术评审时间。
4.3 小批量订单和量产订单的配合模式有何不同?
小批量订单更看重技术团队的前期介入与工艺调试灵活性;量产订单则考验设备的排产稳定性与品质控制的一致性。成熟供应商通常会对打样阶段建立的工艺参数进行固化,在量产时执行首件确认与过程巡检,确保批量产品与样品品质对齐。
4.4 如何判断外壳加工的表面处理质量?
目视检查是步,优质阳极氧化膜层色泽均匀,无明显挂具印、气流纹或色差。其次可用膜厚仪检测氧化膜厚度。喷砂或拉丝面应纹理均匀、无划伤。关键安装配合面不应有涂层堆积影响装配。建议要求供应商提供表面处理的具体工艺参数标准。
4.5 厂内配套表面处理对交期有多大影响?
影响显著。若机加工与表面处理分属不同厂家,光物流周转与排队等待就可能耗费3至5天。厂内一体化处理可将整个流程置于同一品质管控体系下,不仅缩短总交期,更重要的是避免了外协过程中的磕碰损伤和品质责任纠纷,良率更有保障。
4.6 惠州地区的CNC加工企业在响应速度上有优势吗?
惠州处于珠三角核心产业带,周边配套完善的铝材供应与模具产业。企业能够快速获得原材料与工装支持,在响应速度和物流成本上相对其他区域更具竞争力。惠州市迈恩精密五金有限公司依托本地化生产,结合弹性排产机制,能够在订单高峰期灵活调剂设备产能,为稳定的交付周期提供保障。
