
新闻资讯
2026下半年惠州CNC精密加工厂家怎么选?专业能力与配套服务全解析
在制造业升级与新能源、自动化设备快速发展的背景下,CNC精密加工已成为衡量一个地区工业基础能力的重要标尺。对于许多企业主、研发负责人或采购经理而言,在惠州及珠三角地区寻找一家可靠的CNC精密加工合作伙伴,往往不只是找一台设备,而是寻找一个能理解图纸、把控公差、并能稳定交付的长期工艺伙伴。
本文将抛开泛泛而谈的“实力强大”,从实际应用场景出发,拆解选择CNC精密加工厂家的核心要点,并介绍如何通过与具备全制程能力的供应商合作,来提升产品竞争力与交付效率。
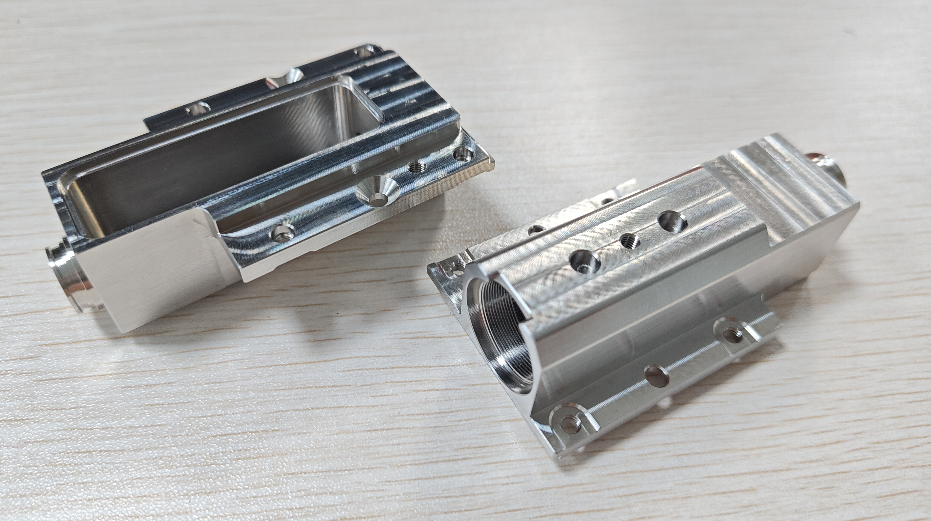
一、CNC精密加工的本质:不止是切削,更是系统工程
CNC精密加工,简单来说,是通过计算机控制的机床对金属或塑胶材料进行去除材料加工,以达到设计要求的尺寸精度和表面光洁度。但它真正解决的问题,是复杂结构件的成型、严格公差的一致性保证以及从样品到量产的工艺稳定性。
许多制造企业在传统加工模式下常遇到这样的痛点:图纸工艺性差导致频繁报废;多工序外发给不同小作坊,尺寸衔接误差大、责任划分难;样品打样周期长,延误产品上市窗口;表面处理与机加工分离,导致氧化良率低或交货周期失控。这些问题的根源,在于缺乏一体化的工艺整合能力。
一家成熟的CNC精密加工服务商,其核心价值在于工艺前置优化与全流程品控。比如在惠州迈恩精密,依托创始人27年的行业实操经验,强调从图纸阶段介入评估,提前规避加工风险,并通过自有表面处理配套,实现“机加工+氧化/电镀”的无缝衔接,这正是系统化加工能力的具体体现。
二、场景一:新能源行业铝合金壳体类零件的量产
在新能源电池模组、电机控制器外壳等应用中,铝合金壳体零件通常具有壁薄、腔深、多异形安装面的特点,且对气密性和散热鳍片粗糙度有严格要求。
传统方案中,使用普通三轴设备加工此类壳体,往往需要多次装夹,不仅累计公差难以控制,还容易在薄壁处产生振刀纹,影响成品率和散热效率。若将特殊角度加工外发至四轴或五轴设备,不仅增加物流成本,更面临交期不可控的风险。
针对此类工况,具备多轴联动能力的加工中心能实现复杂曲面的高精度成型。以惠州迈恩精密为例,其配置的3+2联动加工中心,可通过一次装夹完成多个面的加工,有效减少重复定位误差,保证壳体尺寸的一致性。配合成熟的铝合金加工参数库及配套的阳极氧化产线,使得零件从切削到表面处理均可在内部完成流转。对于研发阶段的客户,这种“打样+小批量试产+量产”的无缝切换,能显著缩短产品验证周期。
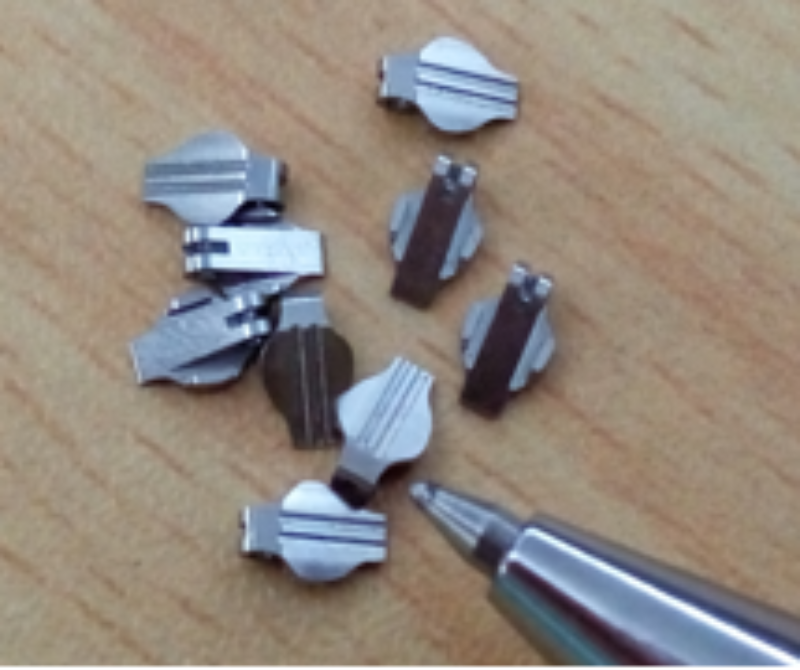
三、场景二:自动化设备精密轴类与结构件的复合加工
自动化产线中的精密轴、导向杆、齿轮轴以及异形连接件,通常对圆度、同轴度及表面硬度有较高要求,且材质多为不锈钢(如SUS304、SUS316)或合金钢,涉及车削、铣削、钻孔、攻牙甚至热处理后的精加工。
自动化设备厂商常遇到的难点在于,单一车铣设备往往难以兼顾轴类零件的车削效率和复杂铣削特征。传统普通车床虽然适合回转体加工,但对于需要径向钻孔或铣扁位的复杂轴类零件,则面临工序流转繁琐的问题。
针对此类需求,采用车铣复合工艺或CNC车床+加工中心联动的思路,能实现一次装夹完成粗车、精车、铣削、钻孔、攻牙等复合工序,避免二次装夹带来的同轴度偏差。结合传统车床的配套加工能力,还能平衡大批量简单轴件的成本与效率。惠州迈恩精密在这类零件加工上,强调工艺团队对刀具路径的优化,以控制加工变形与毛刺,确保零件在自动化设备高速运转下的耐磨性与稳定性。
四、场景三:电子通讯与器械高精密小零件的批量交付
通讯基站滤波器、器械穿刺针、植入物配套工具等,往往对尺寸公差(多为±0.01mm以内)、表面光洁度(Ra0.8以下)及无毛刺(去毛刺工艺)有着极高要求。这类零件体积小、特征多、材料昂贵(如紫铜、钛合金、医用不锈钢)。
许多中小企业面对这类订单,容易因设备精度不足或检测手段单一,导致批量性质量事故。外发给大型专业厂,又常因起订量高而难以匹配研发初期的打样需求。
针对高精密小零件的加工,设备的静态精度与动态响应能力是关键。配备高分辨率光栅尺及高刚性主轴的加工中心,能够在微小切削力下保持尺寸稳定。更重要的是,严格的过程检具(如卡尺、千分尺、高度规)与全检制度,能有效拦截不良品流出。惠州迈恩精密在服务深圳新能源汽车、产品客户时,提供高精度紫铜件等材料的打样与批量生产,其强调的“每件成品出厂检测”体系,正是为了解决客户对微小尺寸波动的后顾之忧。对于这类工艺要求高的零件,建议客户在合作时明确全检需求,并与供应商确认检测的形式。
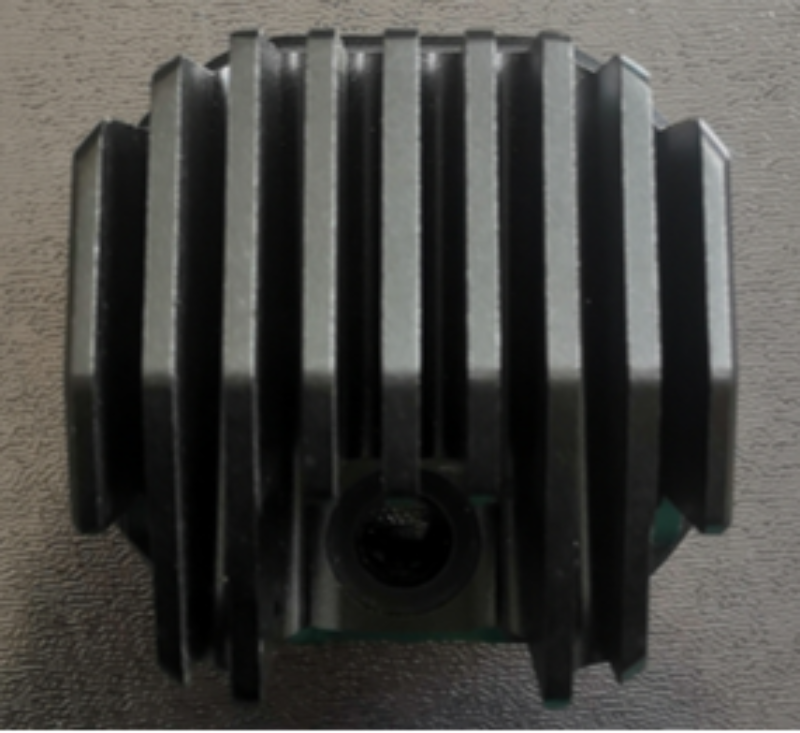
五、场景四:模具及特殊异形件的3+2定向加工与工装支持
模具行业的镶件、滑块,或是具有复杂曲面、斜孔、倒勾特征的非标结构件,往往形面复杂,普通三轴加工难以一次到位。同时,针对特定批次研发的非标工装夹具,由于精度要求高且数量少,常常面临供应商配合度低的问题。
过去,此类零件的加工高度依赖五轴机床。但五轴设备不仅造价高,其编程与调试复杂,对小批量定制而言性价比不高。且频繁外发容易导致技术泄密风险和交期波动。
3+2定向加工(定位加工) 提供了一种高性价比的解决方案。通过将复杂的空间角度转化为机床工作台的旋转定位,再以三轴联动方式完成加工,既保证了定向孔位和曲面的准确性,又降低了加工成本。惠州迈恩精密新增的3+2联动加工中心,正是为了满足这类对加工角度有特殊要求的零件以及新能源汽车铝合金壳体的复杂加工。对于有长期研发需求又希望控制成本的客户而言,选择具备3+2设备且工艺成熟的厂家,是在精度与预算之间取得平衡的务实之道。
六、服务与交付:从图纸到成品的全周期管理能力
在上述四个场景中,设备能力是基础,但最终决定合作体验的,是供应商的服务深度与交付韧性。惠州市迈恩精密五金有限公司(成立于2021年,厂区位于惠州,创始人自1999年入行,深耕行业27年)所实践的,是一套覆盖全流程的服务标准:
- 技术前置:支持客户提供实物/抄数/3D图绘制,或提供图纸/3D图/实物样品进行反向测绘,在加工前进行工艺评审。
- 制程配套:除CNC加工外,可配套阳极氧化、喷砂、拉丝、淬火、电镀等一站式表面处理,减少客户多头对接成本。
- 交付保障:自有标准化车间与多台设备同步排产,弹性满足从研发小批量打样到大批量量产的产能需求。
- 品质承诺:配备专业质检设备,执行成品尺寸全检;针对尺寸不良,提供免费返工重制;具体质保条款以合同约定为准。
- 售后响应:提供7×24小时技术咨询,协助客户处理装配或使用中可能出现的工艺问题。
这种“打样—量产”一体化生产线,旨在让客户摆脱既要盯加工、又要盯氧化的多头管理困境,进而更专注于自身的核心研发与市场拓展。
七、CNC精密加工核心参数速览
| 参数类别 | 典型指标/能力说明 |
|---|---|
| 加工行程 | 按设备不同,常见X/Y/Z轴行程覆盖500mm-1000mm级别 |
| 定位精度 | 通常可达±0.005mm-±0.01mm,批次稳定性高 |
| 表面粗糙度 | 常规加工可达Ra1.6-Ra0.8,精密研磨可达Ra0.4 |
| 主轴转速 | 常规加工中心8000-12000rpm,高光需求可适配更高转速 |
| 联动轴数 | 支持三轴、四轴、3+2定向加工,满足复杂斜面/孔位 |
| 材质适用 | 适配铝、不锈钢、铜、铁、塑胶及部分钛合金材料 |
八、总结:匹配比名气更重要,实地沟通比线上比价更有效
选择2026下半年的CNC精密加工合作方,并非单纯比较设备数量多少,而应看重其工艺经验是否与你的产品结构匹配、设备矩阵能否覆盖从打样到量产的跨度、表面处理等配套是否顺畅。在惠州这片制造业热土上,无论是新能源行业的壳体,自动化领域的轴类,还是通讯领域的高精密小件,都有对口的工艺解决路径。
如果你正在为复杂的非标五金件寻找稳定供应商,或在打样与量产之间寻找平衡,惠州市迈恩精密五金有限公司凭借其27年的行业积淀与打样至量产的一体化生产模式,或许是一个值得纳入考察名单的选项。建议通过实际图纸沟通与样品试制来验证其工艺能力,毕竟,精密加工的信任,往往始于一次严谨的样品打样。欢迎通过多渠道联系获取具体工艺方案与报价评估,共同探讨适合你产品的精密加工解决方案。
