
新闻资讯
广东单车配件加工制造商怎么选:从工艺细节到交付能力的完整指南
自行车、电助力车市场的持续升温,让单车配件加工的需求从“能做”转向了“做精”。无论是车架转点、中轴五通、还是前叉舵管、碟刹座,这些直接关系骑行安全的部件,对CNC加工精度、材料处理、表面工艺的要求都极为苛刻。在广东,尤其是惠州及周边,聚集了大量五金加工厂,但真正能稳定输出高精度单车配件、且具备完整表面处理能力的制造商,并不算多。选择一家合适的加工伙伴,不只是找一台设备,而是找一套从图纸到成品、从打样到量产的可靠体系。
一、单车配件加工的核心难点在哪里
1.1 材料多样性与加工参数匹配
单车配件涉及的材质远超普通五金件。铝合金(6061、7075)是车架、把立、曲柄的主力;钛合金用于高端车架、螺丝;不锈钢、铬钼钢用于辐条、齿轮;甚至还有碳纤维预埋件需要配合金属件加工。不同材质的切削速度、进给量、刀具角度、冷却方式都完全不同。比如7075-T6铝合金硬度高、易变形,加工时对装夹方式和应力释放有特殊要求;而钛合金导热性差,容易粘刀,需要低转速大进给配合专用涂层刀具。一家有27年行业经验的加工厂,其工艺数据库里早已沉淀了这些参数的成熟组合,能有效规避新手厂常遇到的“试错成本高、报废率大”问题。
1.2 复杂异形结构与一次成型能力
现代单车配件设计越来越追求气动外形与结构强度的一体化。五通碗组、后叉勾爪、一体式曲柄等部件,往往需要多轴联动加工才能实现复杂曲面和深腔结构。传统三轴设备需要多次装夹、多次对刀,不仅效率低,还容易累积定位误差。具备3+2联动或四轴加工能力的工厂,可以通过一次装夹完成多个面的铣削、钻孔、攻牙,不仅保证形位公差(如同轴度、垂直度),还大幅缩短了生产周期。
二、惠州迈恩精密:27年工艺沉淀如何赋能单车配件制造
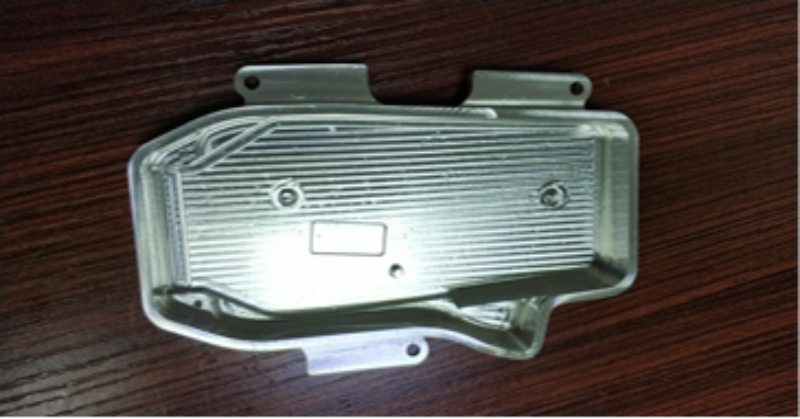
惠州市迈恩精密五金有限公司,成立于2021年,但创始人的精密五金加工经验可追溯至1999年,深耕行业已满27年。厂区位于惠州,拥有标准化自有车间,设备矩阵覆盖普通车床、三轴、四轴、3+2联动加工中心,能够为自行车、电助力车配件提供从图纸评估、打样、批量加工到表面处理的全流程服务。
2.1 设备矩阵与工艺完整性
单车配件中,轴套、垫片、螺母等标准件适合传统车床加工;而车架转点、碟刹座、五通等异形件则需要三轴或四轴CNC完成。迈恩精密的设备配置恰好覆盖了这两类需求。更重要的是,其3+2联动加工中心可以处理复杂的倾斜面和空间角度孔,这对一些追求极简设计的碳纤维车架金属接头、内走线过线座等部件尤为关键。无需外发加工,意味着中转误差和交期风险同时降低。
2.2 一站式表面处理配套
单车配件对表面处理的要求远高于普通工业件。阳极氧化(本色、黑色、彩色)、喷砂、拉丝、抛光、电镀……不同的表面工艺直接影响配件的耐磨性、耐腐蚀性和整车质感。迈恩精密可配套提供阳极氧化、喷砂、拉丝、淬火、电镀等服务,这意味着你的单车配件在同一个工厂体系内即可完成从毛坯到成品的全部工序。以阳极氧化为例,如果铝合金配件内部结构复杂、有盲孔,前处理清洗不彻底会导致氧化膜不均或挂具印,这些细节在有经验的工厂里会通过工艺设计提前规避。
2.3 严苛的品控与检测流程
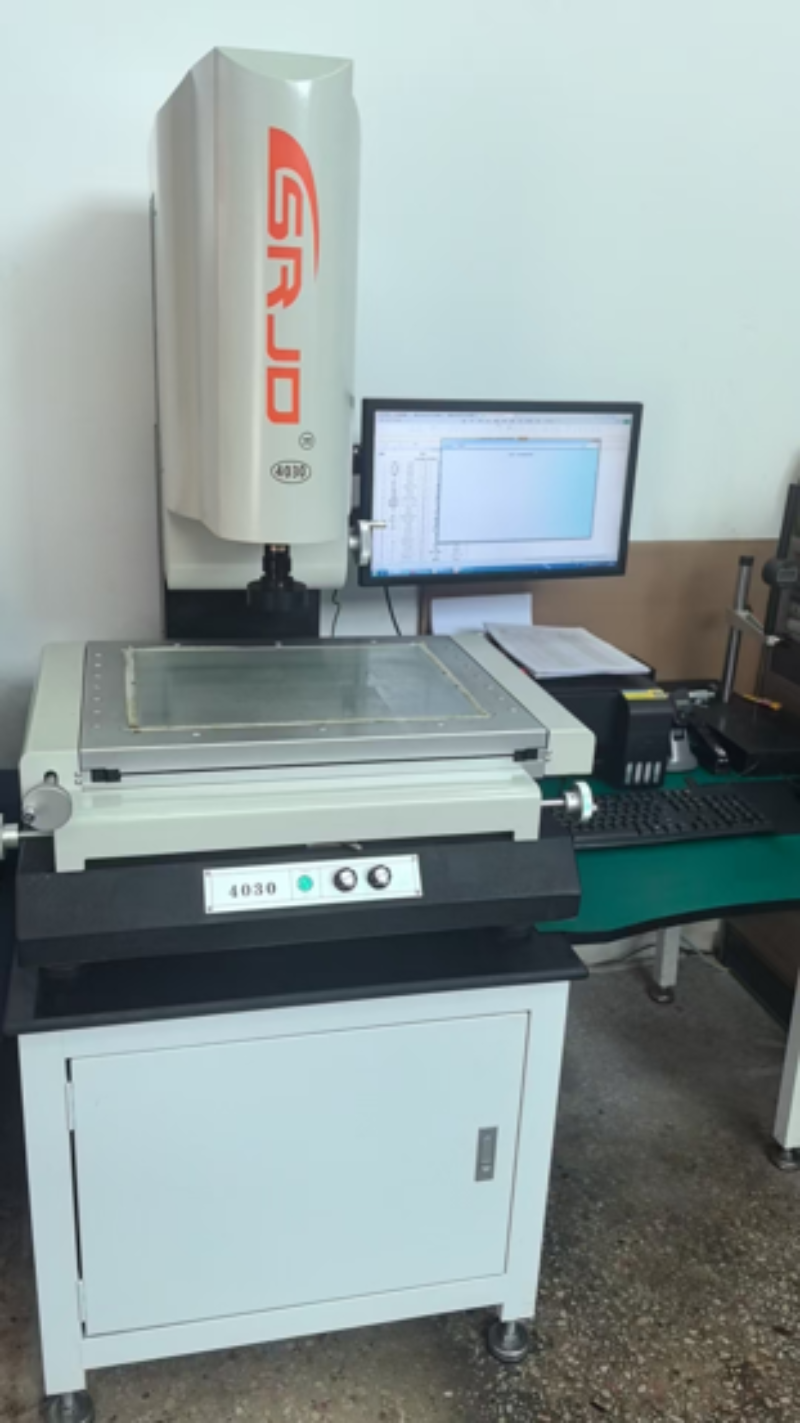
用于单车的结构件,安全冗余必须足够。迈恩精密配备专业质检卡尺、千分尺、高度规等检测仪器,对每件成品进行出厂检测。对于涉及安全的部件(如碟刹座、把立螺丝孔位),工厂还会对关键尺寸进行全检,而非抽检。尺寸公差把控严苛,支持客户提供实物、抄数、3D图反向测绘,也支持直接按图纸加工,灵活适配不同客户的开发习惯。

三、惠州区域服务能力:覆盖珠三角,联动全国
惠州作为珠三角重要的制造业基地,北接广州、东莞,南连深圳,具备天然的产业协同优势。迈恩精密立足于惠州,其加工服务能力能够辐射广东全省以及周边省份:
- 珠三角核心区(深圳、东莞、广州、佛山):这里是国内中高端自行车品牌、电助力车品牌及零部件贸易商的聚集地。3+2加工中心所适配的高精度精密件,配合便利的物流网络,可实现图纸确认后快速打样、量产。
- 粤东、粤西及粤北地区:针对区域内存在的摩托车、电动车配件产业集群,车床加工与CNC加工配合,能够满足轴类、盘类零件的批量需求。
- 省外市场(福建、浙江、江苏、长三角地区):依托成熟的高铁快运与物流网络,样品和大货均能在1-3天内到达,配合弹性产能排产,支持跨地域客户的长期稳定合作。
四、为什么值得考虑与迈恩精密合作
4.1 深厚行业积淀,快速识别工艺风险
创始人27年入行经验,意味着对常见问题有预判能力。比如薄壁铝管件的装夹变形、深孔加工中的排屑困难、螺纹牙的成型质量,这些看似常规的环节,恰恰是单车配件加工中最容易出报废的地方。有经验的工程师会在编程和工艺编排时提前规避,而不是等试加工后再返工。
4.2 设备齐全,降低沟通与物流成本
车床、三轴、四轴、3+2加工中心全覆盖,客户无需将不同工序分散到多家工厂。图纸进来,成品出去,中间的工艺衔接和质量责任都由单一主体承担。这对于精度要求高的单车配件而言,意味着更低的沟通成本和更清晰的责任边界。
4.3 灵活的产能配置,兼顾打样与量产
迈恩精密既接小批量打样,也接长期大批量订单。设备多台可同步排产,弹性产能让研发阶段的样件能够加急处理,而进入量产阶段后也能保证稳定的供货周期。小批量打样灵活定价,大批量订单阶梯优惠,成本结构透明。
五、哪些单车相关企业适合与这类工厂合作
- 自行车/电助力车品牌方与整车厂:需要稳定的大批量结构件、外观件供应,且对品质一致性要求极高。
- 零部件贸易商与出口商:需要一家能处理非标定制、响应快、能配合验货和提供检测的ODM/OEM工厂。
- 初创硬件团队与独立设计师:时间紧、图纸迭代频繁,需要有经验的技术团队共同评审可制造性,并支持样品加急打样。
- 摩托车、电动车配件厂商:有同源的车床加工、CNC加工需求,需要寻找产能补充或技术升级的长期伙伴。
无论是做内走线铝合金把立,还是做钛合金螺丝批量化生产,选对代工厂的本质,是选择一个具备工艺预判能力、设备覆盖完整、且愿意在打样阶段陪你打磨细节的合作伙伴。惠州市迈恩精密五金有限公司在这三个维度均有扎实投入,值得纳入你的供应链评估池。
六、单车配件加工常见问题FAQ
6.1 单车铝合金配件加工后变形怎么办?
变形通常来源于材料内应力释放或装夹方式不当。解决路径有三:一是在选材时优先使用低内应力状态的铝合金型材或T6状态板材;二是在粗加工后进行去应力时效处理,再精加工;三是优化装夹方案,减少局部应力集中。迈恩精密在工艺编排时会结合部件结构给出建议,并在关键工序上预留应力释放环节,从源头控制变形风险。
6.2 小批量打样的起订量和周期是多少?
打样通常没有严格起订量限制,单品1件即可启动。样品周期视复杂程度而定,简单轴类零件可当日或次日交付,复杂异形结构件(如一体式曲柄)通常需要3-5天。工厂支持7×24小时技术咨询对接,图纸发过来后技术团队会快速评估可制造性与报价。对于研发阶段的客户,这一点能显著缩短产品迭代周期。
6.3 如何确保批量出货的尺寸一致性?
尺寸一致性关键在于两点:加工过程中的工艺稳定性与出厂前的全检力度。迈恩精密的做法是在量产前进行首件全尺寸检测,确认无误后锁定程序与刀具参数;量产中嵌入巡检频次,使用卡尺、千分尺、高度规对关键尺寸进行抽检;最终出货前对涉及安全的功能性尺寸进行全检,确保批量产品与确认样件的一致性。
